ボトル吹込成形試験の前に、保管するボトルを金型キャビティと試験条件にどうひも付けるか合意してください。複数のキャビティを使う構成では、集計結果だけで各位置がすべて合格したと暗黙に判断しないようにします。採取した位置、合格した検査、まだ試験していない条件が分かる記録を求めてください。
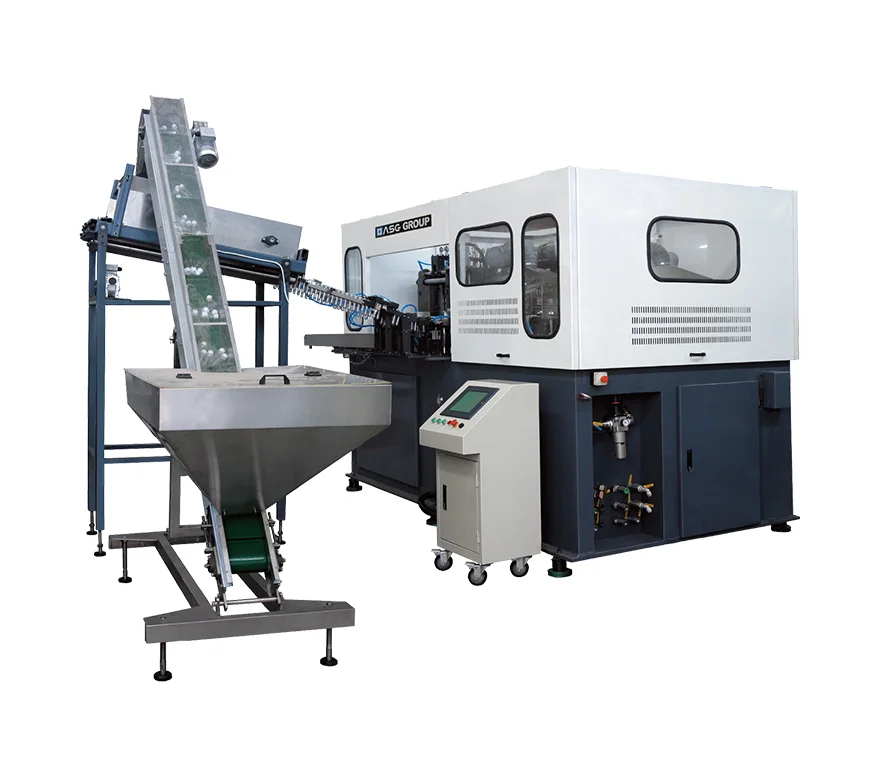
Jiangsu ASG Packaging Machinery Groupは、SYシリーズのリニア式ボトル吹込成形設備を掲載しています。見積構成に対するサンプリングと受入の計画を合意してください。自動追跡機能が含まれると仮定せず、試験でキャビティをどう識別するか供給者に確認します。
メーカー資料:ASG SYシリーズのリニア式ボトル吹込成形機
見積対象のボトル仕様に対応するキャビティ台帳を作る
提案する金型キャビティを、試験するボトル図面とその改訂版に対応付けた台帳を求めてください。そのボトル仕様と併せて、プリフォームのロット、材料情報、キャップ仕様を特定します。複数の金型セットやボトル仕様が含まれる場合は、一つの承認を別の承認としないよう、記録を分けます。
ボトル上で読める識別情報、生産記録から得られる情報、手作業で記録する必要がある箇所を確認してください。供給者と実用的で安全な方法を合意します。サンプルの番号は、その意味と試験設備との関係が文書化されて初めて役立ちます。
各ボトルに採取条件をひも付ける
採取場所、試験段階、採取時刻、担当者を決めます。供給者が関連すると合意した運転条件と、運転中の変更を記録してください。立上げ時のサンプル、合意した受入期間中のサンプル、調整後のサンプルを区別して保管します。区別のない一つの合格ロットとしてラベルを付け直してはいけません。
プロジェクトに必要なサンプル数と採取順序を、責任を持つ品質部門および供給者と合意します。計画どおり採取できない位置や時間帯があれば記録してください。このチェックリストは一律のサンプル数を指定するものでも、短時間の実演から長期運転の性能を証明するものでもありません。
集計する前に個別結果を保管する
合意した各キャビティについて、サンプル識別番号を必要なボトル検査と評価方法にひも付けます。用途に応じて、寸法、外観、キャップとの適合、その他のどの試験が必要か、誰が実施するかを確認してください。合否基準は事前に定め、機械カタログから限界値を推測しないようにします。
範囲、平均、合格率を報告する際は、元の個別結果も残してください。欠落、破損、不合格のサンプルを明記し、除外の理由を説明します。対象となるすべてのキャビティが合意した検査を満たしたかを確認してください。サンプル台帳のない集計値では、実際に評価した位置や条件は分かりません。
調整と再試験の範囲を記録する
試験中に調整が必要になった場合は、その時刻と、調整前後のサンプルを特定してください。対象となった設備や設定を、適切な詳しさで供給者に記録してもらいます。以前に合格したサンプルを、異なる未試験の最終条件の証拠として扱ってはいけません。
変更後にどの検査とキャビティ位置を再試験するか、誰がその判断を承認するかを合意します。未解決の所見は、担当者と次に必要な証拠を定めたうえで未完了のまま管理してください。これらは受入計画の確認事項であり、生産中に運転員が機械を調整したり機内へアクセスしたりするための作業指示ではありません。
サンプル台帳を受入書類に引き継ぐ
- ボトル仕様の記録:ボトル図面の改訂版、金型セット、キャビティ台帳、プリフォームロット、キャップの詳細。
- 採取の記録:サンプル識別番号、位置、時刻、試験段階、合意した運転条件。
- 評価の記録:合意した方法、個別結果、除外項目、受入責任者。
- 変更の記録:調整内容、取り直したサンプル、再検査、残る未試験の条件。
お問い合わせ時に、提案するボトル仕様と受入記録をASGへお送りください。見積構成に含まれる識別、試験、文書の範囲を確認します。合意した基準サンプルと最終署名済み記録を一緒に保管し、購入判断を実際に評価したボトルと条件までさかのぼれるようにしてください。