直線式とロータリー式のPETボトル成形機を選ぶときは、同じボトルとプリフォームを基準に見積もりを比較します。金型の配置、作業者が金型にアクセスして取り外す方法、合意した試験で同じ排出位置を通過した合格空ボトルの本数を、各社に示してもらいます。方式ごとの一般的な速度説明より、実際の設備を選ぶ判断に役立ちます。
直線式とロータリー式の何を比較するのか
直線式では金型が一列に並び、複数のプリフォームを一つのサイクルで処理できる構成があります。ロータリー式では成形ステーションが回転ホイールの周囲に配置されます。どちらもプリフォームを加熱し、延伸ブローでPETボトルを成形できます。プリフォームの入口、成形後のボトルの出口、金型にアクセスする動線を確認し、提案機種での取り扱いを見積書と図面に示してもらいます。
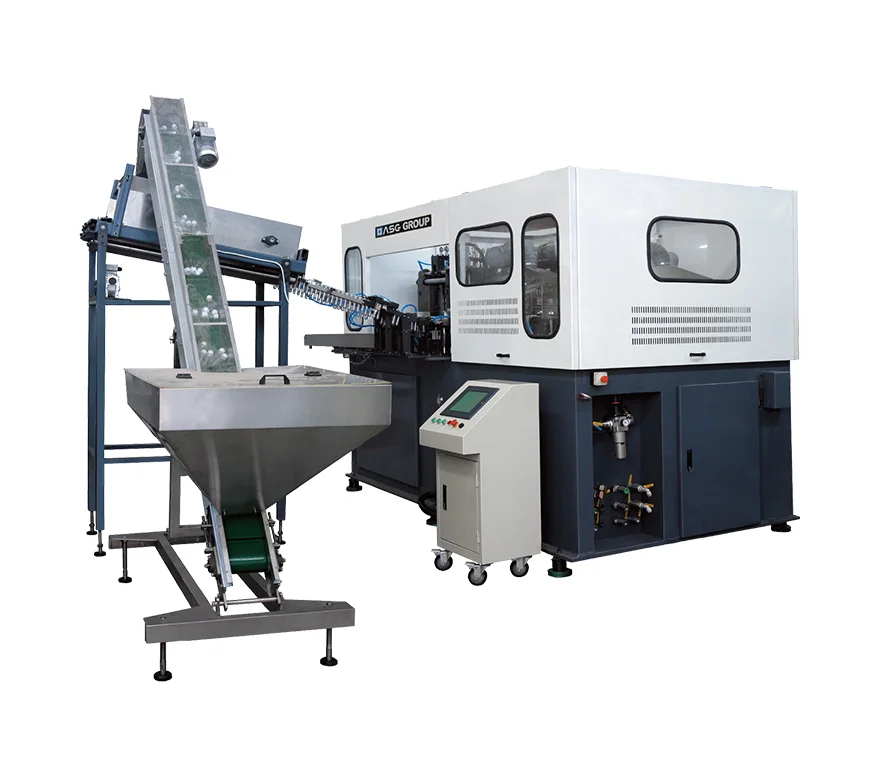
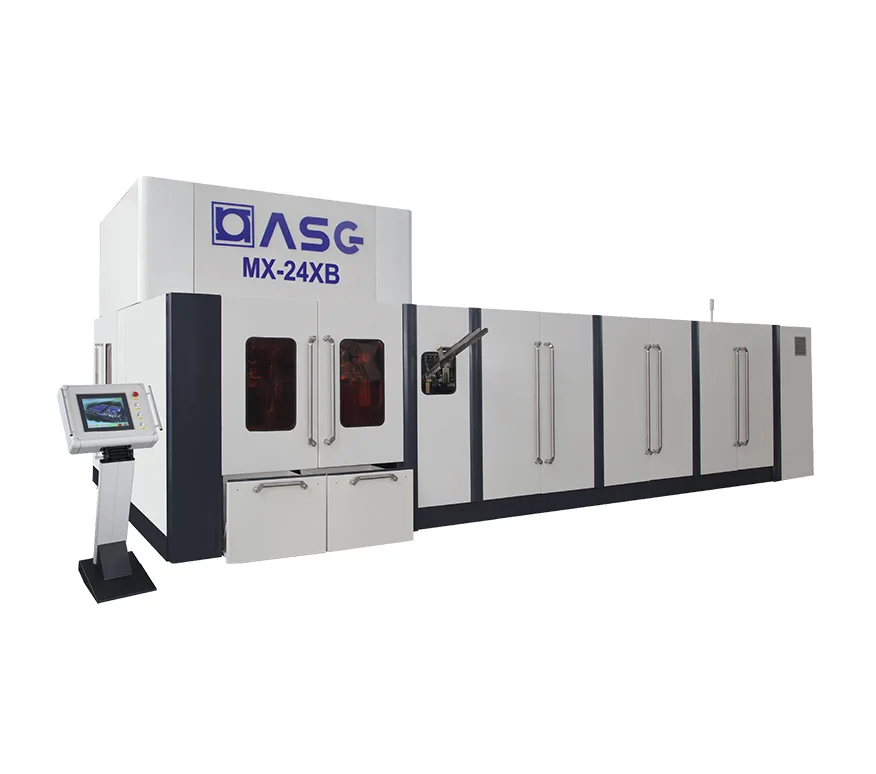
Jiangsu ASG Packaging Machinery Groupは、SYシリーズを直線式、MXシリーズをロータリー式として掲載しています。ASG SYシリーズの直線式成形機とASG MXシリーズのロータリー式成形機を確認し、対象ボトルに適した機種と金型、配置図、試験条件をASGに尋ねてください。カタログ写真は設備のシリーズや外観の確認に使えます。外形寸法、必要な作業空間、供給範囲は案件別の資料で確認します。
まず一つの基準ボトルを選ぶ
生産計画上重要で、どの供給元も評価できるボトルを選びます。完成ボトルと対応するプリフォームについて、同じ改訂版の図面を送ります。用途、口部仕様、空ボトルの合否を判断する測定項目を添え、試験に使う実際のプリフォームと金型を誰が用意するか明記します。
複数の容器仕様がある場合は、基準ボトルで提案の比較条件をそろえます。搬送、金型、検査が変わりそうな仕様は個別に評価を依頼します。基準ボトルでの結果は、その仕様で実証された内容を示します。ほかに見積可能な仕様、交換部品、追加で必要な測定値やサンプルを、同じ条件で各社に回答してもらいます。
設備を使うチームと配置を確認する
機械の外形、プリフォームの入口、成形ボトルの出口、搬送方向を記載した図面を求めます。既存コンベヤと重ねて、扉の開閉、設備周辺の通行、金型の移動に必要な空間を工場図面上で確認します。最も大きい金型部品を設備から取り出し、作業場所まで運ぶ経路も示してもらいます。
既存充填機の隣にある成形機を交換する場合、出口と既存設備の接続位置、搬送高さと向き、接続設備の供給者、受け渡しの確認担当を決めます。新設ラインでも、コンベヤを同じ注文に含める場合を含めて、空ボトルの共通の計数・検査位置を指定します。日常作業に必要な部品や工具の供給者と、基本見積もりへの記載も確認します。
| 比較項目 | 各社に求める資料 |
|---|---|
| 基準ボトルとプリフォーム | 図面の改訂番号、試料識別、合否を判断する測定項目。 |
| 金型配置と搬送 | 金型の配置、プリフォーム経路、ボトル出口、受け側設備との境界を示す図面。 |
| 作業と金型取り出しの空間 | 操作側・保守側のアクセス、扉の開閉範囲、金型取り出し経路、必要な取扱装置。 |
| 見積範囲 | 最初の金型、追加金型、取扱部品、搬送設備、各当事者の作業の明細。 |
| 受入試験の境界 | 空ボトル計数位置、合意した試験時間、不合格品と停止の扱い、サンプル検査記録。 |
成形機出口での合格本数を定義する
計数位置を図面に記入します。単体機であれば、合意した供給範囲から空ボトルが出る地点に設定できます。試験開始時点、継続時間、停止を測定時間に含めるかを合意し、経過時間、通過総数、対象の不合格品、合格本数を記録します。計数前に不合格品が除去される構成なら、試験計画に明記して別の除去記録を求めます。二重控除や、通過した全数を合格扱いする集計を防げます。
試料識別、図面上の合意寸法、外観不良の記録方法など、対象容器に合う確認項目を選びます。キャビティ別の追跡が必要な場合は、試料と試験結果を結び付ける識別方法を決めます。吹込成形のキャビティ別サンプル追跡ガイドも参照できます。
仮設出口、代替プリフォーム、下流信号の模擬など、試験条件と実際の設置条件が異なる場合は、実証済みの範囲と現地での再確認項目を分けて記録します。段取り替え時間が重要なら、計測の開始・終了点を定義し、実際の第二容器仕様、金型、作業者で試験できるかを確認します。
同じ供給範囲で費用を比較する
本体、金型・交換部品、受け渡し位置の設備、現地据付、教育を同じ欄で比較できる明細を依頼します。予備品、トラブル対応、立ち上げ時に買い手が用意するものも書面で確認します。搬送設備、金型の取扱方法、現地工事の違いによって総額は変わります。購入費と運転・保守の前提は分け、運転費が重要な場合は根拠を求めます。
よくある質問
ロータリー式なら常に生産速度が高いですか?
同じ基準ボトルと排出位置で、両機種の合格本数と検査記録を比較します。方式名だけではボトル、機種、試験条件が定まりません。
ボトルが供給元のサンプルより大きい、または形状が違う場合は?
実際の図面と予定プリフォームを提出し、金型、搬送経路、試作で実証できる内容を確認します。代替品の結果と実製品の受入判定は分けます。
カタログの設置面積だけで比較できますか?
提案機種の図面に扉、金型取り出し、搬送設備、保守アクセスを記入し、両方を同じ工場図面に重ねて比較します。
工場試験に下流の充填機がない場合、据付後に何を確認しますか?
空ボトル出口で工場試験が実証できる内容を合意します。実際のコンベヤ接続と運転信号、担当者、受け渡しの受入条件を現地試験表に記載します。
基準ボトルと工場図面をASGに送る
ボトルとプリフォームの図面、目標合格本数、既存設備または新設計画、切替予定の仕様、空ボトルの受け取り位置を共有してください。同じ基準仕様に対する推奨機種、注記入り配置図、試験案を依頼できます。PETボトル成形設備についてASGに相談する