Pour chaque combinaison de bouteille et de conditionnement, calculez le temps de production à partir de la cadence du poste le plus lent, puis ajoutez les changements de format et les autres arrêts prévus. Dans l’exemple ci-dessous, l’emballeuse limite le format de 330 mL et l’étiqueteuse limite celui de 500 mL. Comparez les offres sur la base des bouteilles ou des lots vendables au même point de sortie, pour chaque format.
Partir de la demande de produits vendables par référence
Créez une ligne par référence commerciale (SKU). Indiquez la boisson, le volume et le plan de la bouteille, le bouchon, l’étiquette, le nombre de bouteilles par lot, les unités vendables demandées par poste ou par semaine et l’ordre de fabrication envisagé. Une même bouteille vendue en deux conditionnements peut nécessiter deux lignes, car les équipements d’emballage peuvent fonctionner à des cadences différentes. Repérez les références produites en petites séries ou soumises à des délais d’expédition serrés. Un total hebdomadaire élevé peut masquer un retard d’expédition.
Partez des heures avec personnel pendant lesquelles la ligne peut être programmée. Réservez du temps pour le nettoyage, la maintenance planifiée, les changements de produit ou de format et les pauses qui arrêtent la production. Comptez les transitions dans l’ordre de fabrication réel. Le remplacement d’un rouleau d’étiquettes pour la même référence, par exemple, peut être traité différemment du changement de guides de bouteilles, de bouchons et d’outillage d’emballage pour la référence suivante. Définissez le début et la fin du changement. Mesurer du dernier lot conforme de la référence précédente au premier lot conforme de la suivante fixe une limite claire.
Si la fenêtre de transition comprend déjà les premiers lots qui échouent aux contrôles qualité, excluez ces pertes de démarrage de l’hypothèse de rendement qualité en marche. Définissez d’abord le périmètre de mesure, puis appliquez la même définition aux comparaisons de fournisseurs et aux futurs plannings.
Ramener la cadence de chaque poste à une unité commune
Demandez les cadences de marche démontrées ou proposées pour chaque référence concernée. Exprimez la cadence de chaque poste en bouteilles par heure pour pouvoir les comparer. Si une machine d’emballage est chiffrée en lots par minute, multipliez ce chiffre par le nombre de bouteilles par lot, puis par 60. Une machine qui produit 30 lots de quatre bouteilles par minute traite 7 200 bouteilles par heure. Si le palettiseur est chiffré en palettes par heure et limite la sortie convenue, multipliez sa cadence par le nombre de lots par palette et par le nombre de bouteilles par lot, selon le plan de palettisation réel.
| Poste | Éléments à demander pour chaque format | Point à vérifier |
|---|---|---|
| Préparation et alimentation de la boisson | Litres utilisables par heure dans les conditions produit définies | Divisez par le volume de la bouteille en litres pour une première comparaison. Confirmez la disponibilité de la boisson à l’entrée de la remplisseuse. |
| Alimentation en bouteilles vides et rinçage | Bouteilles par heure avec la bouteille et les pièces de manutention retenues | Vérifiez l’alimentation et les transferts à la cadence proposée. |
| Remplissage et bouchage | Bouteilles par heure avec la boisson, la bouteille et le bouchon réels | Confirmez la température du produit, la carbonatation et les limites de qualité définies pour la cadence proposée. |
| Étiquetage et contrôle | Bouteilles par heure avec l’étiquette et le dispositif de contrôle réels | Vérifiez les critères d’acceptation des étiquettes et les motifs d’éjection des bouteilles. |
| Emballage et sortie | Lots par minute selon le conditionnement, et cadence de palettisation si elle intervient | Convertissez en bouteilles par heure et convenez du point de comptage des unités conformes. |
Pour une boisson gazeuse, demandez la cadence à la température et au niveau de carbonatation définis, avec le bouchon réel. La bouteille peut passer dans l’étiqueteuse à la cadence visée alors que l’alimentation en boisson ou le remplissage limite le débit de la ligne. Fixez les conditions du produit et celles du conditionnement avant de comparer les modèles. Remplisseuses pour boissons gazeuses et configurations de ligne
Prenez le poste compatible le plus lent comme point de départ pour estimer le débit soutenable de la ligne. Un convoyeur à accumulation peut absorber un écart temporaire entre postes, mais ne peut pas augmenter la production soutenable du poste le plus lent. Demandez aux fournisseurs comment la ligne redémarre après un arrêt bref et si des interruptions fréquentes modifient la production vendable.
Tester le planning avec deux formats de bouteille
Dans ce calcul illustratif, 90 minutes d’un poste de huit heures sont réservées aux arrêts et transitions planifiés. Il reste 6,5 heures de production programmées. L’exemple suppose que les postes absents du tableau peuvent soutenir les cadences limitantes indiquées. Les chiffres servent à planifier une ligne hypothétique.
| Donnée ou résultat | Référence A, 330 mL, quatre bouteilles par lot | Référence B, 500 mL, six bouteilles par lot |
|---|---|---|
| Bouteilles vendables demandées | 30 000 | 18 000 |
| Cadence de la remplisseuse en marche | 8 400 bouteilles par heure | 7 200 bouteilles par heure |
| Cadence de l’étiqueteuse en marche | 7 800 bouteilles par heure | 6 600 bouteilles par heure |
| Cadence de la machine d’emballage en marche | 30 lots par minute, soit 7 200 bouteilles par heure | 24 lots par minute, soit 8 640 bouteilles par heure |
| Cadence limitante en marche | 7 200 bouteilles par heure à l’emballage | 6 600 bouteilles par heure à l’étiquetage |
| Cadence vendable après pertes supposées | Environ 6 350 bouteilles par heure de production programmée | Environ 5 821 bouteilles par heure de production programmée |
| Heures de production programmées nécessaires | 4,72 heures | 3,09 heures |
La cadence limitante est ici mesurée lorsque les machines tournent et avant déduction des rejets de produit. Pour estimer la production vendable par heure de production programmée, multipliez-la par la fraction de temps de marche supposée dans cette fenêtre (90 %), puis par la proportion supposée d’unités conformes aux critères d’acceptation (98 %). En calculant avant arrondi, les deux références nécessitent environ 7,82 heures au total, soit un manque d’environ 1,32 heure. Le poste limitant change selon la référence. Une remplisseuse plus rapide à elle seule laisse subsister ce manque calculé. Comparez des options telles qu’une capacité d’emballage supérieure pour A, une cadence d’étiquetage accrue pour B, une autre séquence de fabrication ou davantage d’heures de production programmées. Recalculez les deux lignes pour chaque option.
Si un fournisseur annonce déjà des lots vendables nets par heure écoulée, demandez quels arrêts et rejets sont inclus. Corrigez uniquement les pertes qui restent en dehors de ce périmètre de mesure. Appliquer un coefficient supplémentaire de temps de marche ou de rendement qualité à des pertes déjà prises en compte sous-estime la capacité. Ignorer des pertes non mesurées dans une estimation de cadence en marche la surestime.
Présélectionner avec le tableau ASG, puis définir l’essai
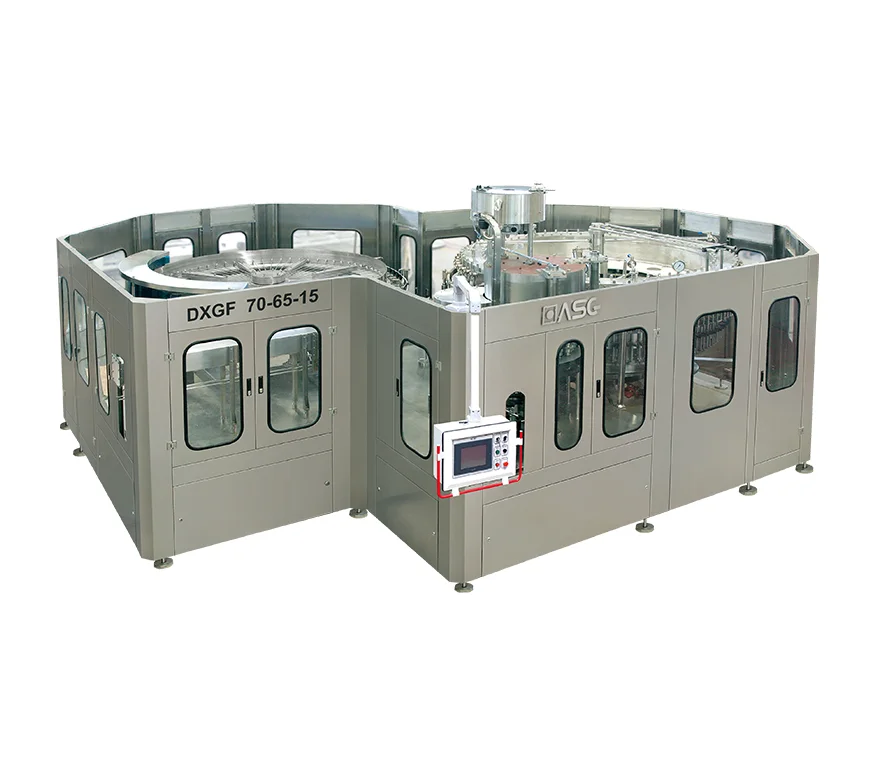
Dans son tableau d’équipements de remplissage de boissons gazeuses, Jiangsu ASG Packaging Machinery Group indique 8 000 bouteilles par heure pour le DXGF24/24/8 et 12 000 bouteilles par heure pour le DXGF32/32/8. Utilisez ces chiffres comme références de modèle. Demandez à quelle bouteille, boisson, fermeture et conditions de fonctionnement correspond la capacité proposée. Demandez également une cadence distincte pour chaque format requis au point de sortie convenu. Tableau des caractéristiques publié par ASG · Détails des équipements ASG série DXGF
Pour l’essai de réception en usine (FAT), convenez de ce que le fournisseur peut faire fonctionner avec vos bouteilles, bouchons, étiquettes et matériaux d’emballage réels. Précisez la durée de l’essai, les unités finies acceptables, le point de comptage et la manière de consigner les arrêts et les rejets. Si une machine en aval ou la boisson réelle ne peut pas être incluse, notez le périmètre de l’essai en usine et reportez l’élément manquant à la réception sur site (SAT). Sur site, testez la ligne intégrée avec le produit et les utilités convenus. Documentez au minimum le format limitant choisi et le changement planifié qui a le plus d’incidence sur le planning. Guide de consultation et de réception pour le remplissage de boissons gazeuses
Questions fréquentes
Faut-il acheter une remplisseuse dimensionnée pour la référence la plus demandée ?
Utilisez la référence la plus demandée comme scénario de demande, puis calculez les heures nécessaires pour chaque référence et le temps total des changements. Un produit à fort volume peut être facile à fabriquer, tandis qu’un format lent ou un emballage exigeant peut fixer la capacité nécessaire.
Quelle réserve de capacité faut-il prévoir ?
Simulez une hausse de demande définie, un changement plus long ou davantage d’arrêts. Identifiez ensuite le poste qui limite le planning dans chaque cas. Notez l’hypothèse qui justifie cette réserve et demandez si une évolution ultérieure peut renforcer ce poste. Un pourcentage uniforme appliqué à toutes les machines peut masquer le véritable besoin.
Un essai court en usine peut-il prouver la capacité hebdomadaire ?
Un essai court peut établir une cadence et un résultat qualité pour la configuration testée. Comparez ces données au planning complet des formats, des équipes, du nettoyage et des interruptions attendues. Convenez des hypothèses qui devront être vérifiées sur la ligne installée.
Que faire si l’emballeuse et la remplisseuse sont chiffrées dans des unités différentes ?
Convertissez les deux cadences en bouteilles par heure pour chaque référence. Utilisez le nombre réel de bouteilles par lot et confirmez que la cadence s’applique à l’étiquette, au film ou au carton proposé. Pour la comparaison finale, retenez la production vendable au point de sortie convenu.
Partager votre planning par référence avec ASG
Envoyez les plans des bouteilles et des bouchons, les volumes cibles par référence, les conditionnements, l’ordre de fabrication et les heures disponibles. Demandez à ASG d’identifier le poste limitant pour chaque format, de proposer les cadences en sortie et de préciser les contrôles de réception correspondants. Échanger avec ASG sur la capacité d’une ligne d’embouteillage