Dla każdej kombinacji butelki i opakowania zbiorczego oblicz potrzebny czas pracy na najwolniejszym stanowisku, a potem dolicz przezbrojenia i planowane postoje. W poniższym przykładzie wydajność formatu 330 mL ogranicza pakowarka, a formatu 500 mL etykieciarka. Porównuj oferty według liczby butelek lub opakowań zbiorczych zdatnych do sprzedaży, liczonej w tym samym punkcie wyjścia dla każdego formatu.
Ułóż harmonogram według zapotrzebowania na wyroby zgodne dla każdego SKU
Utwórz wiersz dla każdej jednostki asortymentowej (SKU). Zapisz rodzaj napoju, pojemność i rysunek butelki, zamknięcie, etykietę, liczbę butelek w opakowaniu zbiorczym, potrzebną liczbę jednostek zdatnych do sprzedaży na zmianę lub tydzień oraz planowaną kolejność produkcji. Ta sama butelka sprzedawana w dwóch wielkościach opakowania zbiorczego może wymagać dwóch wierszy, ponieważ pakowarka może pracować z różną prędkością dla każdej z nich. Zaznacz krótkie serie i produkty o napiętych terminach wysyłki. Wysoka tygodniowa produkcja łączna może przesłonić niedotrzymanie pojedynczego terminu.
Zacznij od godzin, w których można zaplanować pracę linii z obsadą. Zarezerwuj czas na mycie i dezynfekcję, planowaną konserwację, zmiany produktu lub formatu oraz przerwy zatrzymujące produkcję. Policz przezbrojenia w faktycznej kolejności produkcji. Na przykład wymianę rolki etykiet w ramach tego samego SKU można potraktować inaczej niż wymianę prowadnic butelek, nakrętek i oprzyrządowania pakowarki przed następnym SKU. Ustal moment rozpoczęcia i zakończenia przezbrojenia. Pomiar od ostatniego zgodnego opakowania zbiorczego poprzedniego SKU do pierwszego zgodnego opakowania następnego SKU wyznacza jasne granice.
Jeżeli okres przezbrojenia obejmuje już opakowania z rozruchu odrzucone przy kontroli jakości, pomiń te straty w założeniu o udziale wyrobów zgodnych podczas produkcji. Najpierw określ zakres pomiaru, a potem stosuj tę samą definicję przy porównaniu dostawców lub ocenie przyszłego harmonogramu.
Sprowadź wydajność wszystkich stanowisk do jednej jednostki
Poproś o wykazaną lub proponowaną prędkość pracy dla każdego istotnego SKU. Wyraź wydajność stanowisk w butelkach na godzinę, aby można je było porównać. Jeśli ofertę na pakowarkę podano w opakowaniach zbiorczych na minutę, pomnóż wartość przez liczbę butelek w opakowaniu, a następnie przez 60. Maszyna obsługująca 30 czteropaków na minutę przetwarza 7 200 butelek na godzinę. Jeśli oferta określa wydajność paletyzatora w paletach na godzinę i to stanowisko ogranicza uzgodnione wyjście linii, przelicz ją z użyciem liczby opakowań zbiorczych na palecie i liczby butelek w opakowaniu w faktycznym układzie palety.
| Stanowisko | O jakie dane poprosić dla każdego formatu | Co sprawdzić |
|---|---|---|
| Przygotowanie i podawanie napoju | Użyteczne litry na godzinę w określonych warunkach produktu | Do wstępnego porównania podziel przez liczbę litrów na butelkę. Potwierdź podaż na wlocie nalewarki. |
| Podawanie pustych butelek i płukanie | Butelki na godzinę dla wybranych butelek i elementów transportowych | Sprawdź zasilanie i przekazywanie butelek przy proponowanej prędkości. |
| Napełnianie i zamykanie | Butelki na godzinę przy rzeczywistym napoju, butelce i zamknięciu | Potwierdź określoną temperaturę produktu, poziom nagazowania i kryteria jakości dla proponowanej prędkości. |
| Etykietowanie i kontrola | Butelki na godzinę dla faktycznej etykiety i konfiguracji kontroli | Ustal warunki akceptacji etykiety i kryteria odrzutu butelki. |
| Pakowanie i wyjście linii | Opakowania zbiorcze na minutę według wielkości opakowania i, jeśli ma znaczenie, wydajność paletyzacji | Przelicz na butelki na godzinę i uzgodnij, gdzie liczyć wyroby zgodne. |
Przy napojach gazowanych zapytaj o prędkość dla określonej temperatury produktu i nagazowania przy użyciu właściwego zamknięcia. Butelka może przechodzić przez etykieciarkę z docelową prędkością, a wydajność linii może ograniczać podawanie napoju lub nalewanie. Przed porównaniem modeli ustal warunki dotyczące zarówno produktu, jak i opakowania. Nalewarki do napojów gazowanych i konfiguracje linii
Przy szacowaniu wydajności możliwej do utrzymania zacznij od najwolniejszego stanowiska zdolnego obsłużyć dany format. Bufor na przenośniku wyrówna krótkotrwałą różnicę między stanowiskami, ale nie zwiększy trwałej wydajności wolniejszego urządzenia. Zapytaj dostawców, jak linia wznawia pracę po krótkim postoju i czy częste przerwy zmieniają tempo wytwarzania wyrobów zdatnych do sprzedaży.
Sprawdź harmonogram na dwóch formatach butelek
W tym przykładzie na planowane postoje i przezbrojenia przeznaczono 90 minut ośmiogodzinnej zmiany. Pozostaje 6,5 godziny planowanej produkcji. Zakładamy, że stanowiska pominięte w tabeli mogą utrzymać podane wydajności ograniczające linię. Liczby są założeniami planistycznymi dla hipotetycznej linii.
| Dane lub wynik | SKU A, 330 mL, cztery butelki w opakowaniu | SKU B, 500 mL, sześć butelek w opakowaniu |
|---|---|---|
| Potrzebne butelki zdatne do sprzedaży | 30 000 | 18 000 |
| Prędkość pracy nalewarki | 8 400 butelek na godzinę | 7 200 butelek na godzinę |
| Prędkość pracy etykieciarki | 7 800 butelek na godzinę | 6 600 butelek na godzinę |
| Prędkość pracy pakowarki | 30 opakowań na minutę, czyli 7 200 butelek na godzinę | 24 opakowania na minutę, czyli 8 640 butelek na godzinę |
| Prędkość stanowiska ograniczającego wydajność | 7 200 butelek na godzinę na pakowarce | 6 600 butelek na godzinę na etykieciarce |
| Wydajność produkcji zgodnej po założonych stratach | Około 6 350 butelek na godzinę planowanej produkcji | Około 5 821 butelek na godzinę planowanej produkcji |
| Potrzebne godziny planowanej produkcji | 4,72 godziny | 3,09 godziny |
Wydajność ograniczającą linię mierzymy, gdy maszyny pracują, przed odjęciem odrzutów. Aby oszacować liczbę butelek zdatnych do sprzedaży na godzinę planowanej produkcji, pomnóż tę wydajność przez założoną dostępność w tym okresie (90%) i założony udział produktów zgodnych z kryteriami odbioru (98%). Przed zaokrągleniem oba SKU potrzebują łącznie około 7,82 godziny, zatem brakuje około 1,32 godziny. Wąskie gardło zmienia się zależnie od SKU. W tym modelu szybsza nalewarka sama nie pokryje niedoboru. Porównaj zwiększenie wydajności pakowania dla SKU A, zwiększenie przepustowości etykieciarki dla SKU B, zmianę kolejności produkcji lub więcej zaplanowanego czasu. Dla każdej opcji przelicz oba wiersze.
Jeżeli dostawca już podaje liczbę zgodnych opakowań zbiorczych netto na godzinę czasu rzeczywistego, zapytaj, jakie postoje i odrzuty wliczono w tę wartość. Uwzględnij dodatkowo tylko straty spoza zakresu pomiaru. Ponowne zastosowanie współczynnika dostępności lub udziału wyrobów zgodnych dla ujętych strat zaniża wydajność. Pominięcie niezmierzonych strat w szacunku opartym na prędkości pracy ją zawyża.
Wybierz modele z tabeli ASG, a następnie opisz próbę
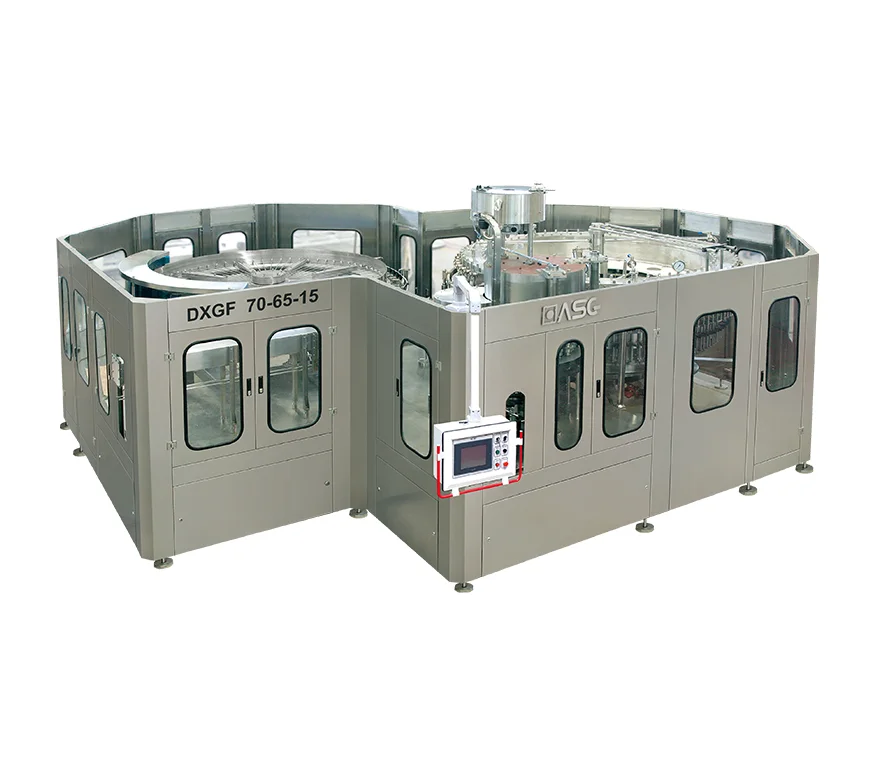
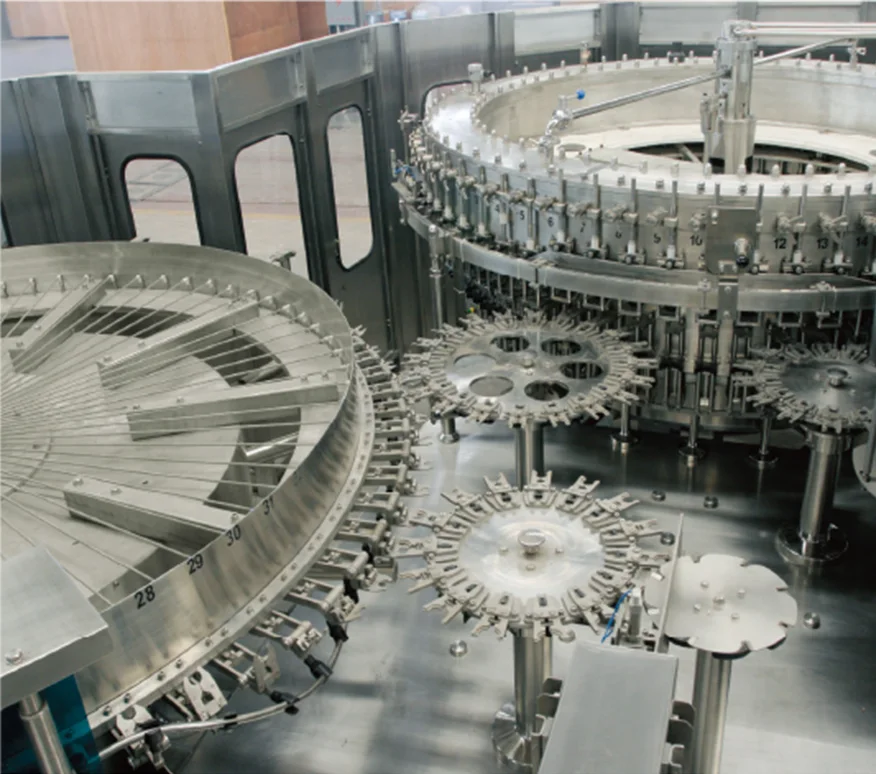
W opublikowanej tabeli urządzeń do rozlewu napojów gazowanych Jiangsu ASG Packaging Machinery Group podaje 8 000 butelek na godzinę dla DXGF24/24/8 i 12 000 butelek na godzinę dla DXGF32/32/8. Użyj tych wartości jako punktów odniesienia przy wyborze modeli. Zapytaj, jakiej butelki, napoju, zamknięcia i warunków pracy dotyczy proponowana wydajność, a następnie poproś o oddzielną wartość dla każdego wymaganego formatu w uzgodnionym punkcie wyjścia linii. Tabela parametrów producenta ASG · Szczegóły urządzeń ASG z serii DXGF
Przed fabryczną próbą odbiorczą (FAT) uzgodnij, jakie operacje dostawca może wykonać z twoimi butelkami, nakrętkami, etykietami i materiałami do pakowania. Określ czas trwania próby, kryteria zgodności gotowych jednostek, punkt liczenia oraz sposób rejestrowania postojów i odrzutów. Jeśli nie można uwzględnić maszyny z dalszego odcinka lub rzeczywistego napoju, udokumentuj zakres próby fabrycznej i przenieś brakujące sprawdzenie do próby odbiorczej na miejscu (SAT). W zakładzie przetestuj zintegrowaną linię w uzgodnionych warunkach dotyczących produktu i mediów. Udokumentuj przynajmniej wybrany format ograniczający wydajność i planowane przezbrojenie o największym wpływie na harmonogram. Jak przygotować zapytanie ofertowe i próbę odbiorczą linii do napojów gazowanych
Najczęstsze pytania
Czy kupić nalewarkę dopasowaną do SKU o największej produkcji?
Użyj tego SKU jako scenariusza popytu, a następnie oblicz potrzebny czas dla wszystkich SKU i całkowity czas przezbrojeń. Produkt o dużym wolumenie może być łatwy do wytworzenia, a wymagania co do wydajności może wyznaczać wolniejszy format lub trudniejsze w obsłudze opakowanie.
Jak duży zapas wydajności przewidzieć?
Zamodeluj określony wzrost popytu, dłuższe przezbrojenie lub więcej postojów. Sprawdź, które stanowisko ogranicza harmonogram w każdym scenariuszu. Zapisz podstawę założonego zapasu i zapytaj, czy to stanowisko można później rozbudować. Jeden procent dla wszystkich maszyn może ukryć rzeczywiste miejsce, w którym potrzeba dodatkowej wydajności.
Czy krótka próba fabryczna może potwierdzić tygodniową wydajność produkcji?
Krótka próba może wykazać prędkość i wynik jakościowy dla sprawdzanej konfiguracji. Porównaj to z pełnym harmonogramem formatów, obsady, mycia i spodziewanych przerw. Uzgodnij, które założenia trzeba sprawdzić na zainstalowanej linii.
Co zrobić, jeśli wydajność pakowarki i nalewarki podano w różnych jednostkach?
Dla każdego SKU przelicz obie wartości na butelki na godzinę. Użyj rzeczywistej liczby butelek w opakowaniu zbiorczym i potwierdź, że dana prędkość dotyczy proponowanej etykiety, folii lub kartonu. Do końcowego porównania użyj produkcji zdatnej do sprzedaży w uzgodnionym punkcie wyjścia.
Przekaż ASG harmonogram dla poszczególnych SKU
Prześlij rysunki butelek i zamknięć, docelowe ilości według SKU, formaty opakowań zbiorczych, kolejność produkcji i dostępne godziny. Poproś ASG o wskazanie stanowiska ograniczającego każdy format, proponowanych wydajności na wyjściu i odpowiadających im prób odbiorczych. Omów wydajność linii rozlewniczej z ASG