ボトルと包装の組み合わせごとに、最も遅い工程を基準に必要な運転時間を計算し、切替と予定停止の時間を加えます。以下の計算例では、330 mLでは包装機が、500 mLではラベラーが生産量を制限します。各仕様について、同じ搬出口で数えた販売可能なボトル数または梱包数で見積もりを比較します。
SKUごとの販売可能数量から生産計画を立てる
SKU(在庫管理単位)ごとに一行を設けます。飲料の種類、ボトル容量と図面、キャップ、ラベル、梱包当たりの本数、シフトまたは週に必要な合格品の数量、予定する生産順を記録します。同じボトルでも二つの梱包入数で販売する場合、包装機の速度が異なる可能性があるため、二行に分けることがあります。生産ロットが小さい品種や出荷までの時間が短い品種には印を付けます。週の合計数量が十分でも、個別の出荷に間に合わない場合があるためです。
人員を配置でき、ラインの運転を予定できる時間を起点にします。衛生作業、計画保守、製品や仕様の切替、生産が止まる休憩に時間を割り当てます。切替は実際の生産順で数えます。例えば、同じSKUのラベルロール交換と、次のSKUに向けてボトルガイド、キャップ、包装治具を変更する作業は別に扱えます。切替の開始と終了を決めておきましょう。前のSKUの最後の合格梱包品から次のSKUの最初の合格梱包品までとすれば、測定範囲が明確になります。
切替時間に、立ち上げ時に品質検査で不合格になる梱包品の分も含めているなら、その分は運転中の歩留まりの想定に重ねて入れません。最初に範囲を定義し、供給業者を比較するときも将来の生産日程を検討するときも同じ定義を使います。
工程ごとの速度を同じ単位にそろえる
対象SKUごとに、実証済みまたは提案上の運転速度を示してもらいます。工程間で比較できるよう、各速度を1時間当たりのボトル本数に換算します。包装機が毎分の梱包数で提示されているなら、梱包当たりの本数を掛け、さらに60を掛けます。4本入りを毎分30梱包処理する機械の能力は毎時7,200本です。パレタイザーの能力が毎時のパレット数で示され、その工程が合意した搬出口での生産量を制限する場合は、実際の積み付けに合わせてパレット当たりの梱包数と梱包当たりの本数を掛けます。
| 工程 | 仕様ごとに求める証拠 | 主な確認事項 |
|---|---|---|
| 飲料調製と供給 | 指定された製品条件で使用できる毎時リットル数 | まず1本当たりのリットル数で割って比較し、充填機の入口で供給量を確認します。 |
| 空ボトル供給とすすぎ | 選定したボトルと搬送部品を使った毎時本数 | 提案速度でボトルの供給と受け渡しができるか確認します。 |
| 充填と密封 | 実際の飲料、ボトル、キャップを使った毎時本数 | 提案速度の前提となる製品温度、炭酸条件、品質の許容範囲を確認します。 |
| ラベル貼りと検査 | 実際のラベルと検査設定での毎時本数 | ラベルの合格条件と、ボトルが排除される条件を確認します。 |
| 包装と搬出 | 梱包入数ごとの毎分梱包数と、必要に応じてパレット処理速度 | 毎時のボトル本数に換算し、合格品を数える場所を決めます。 |
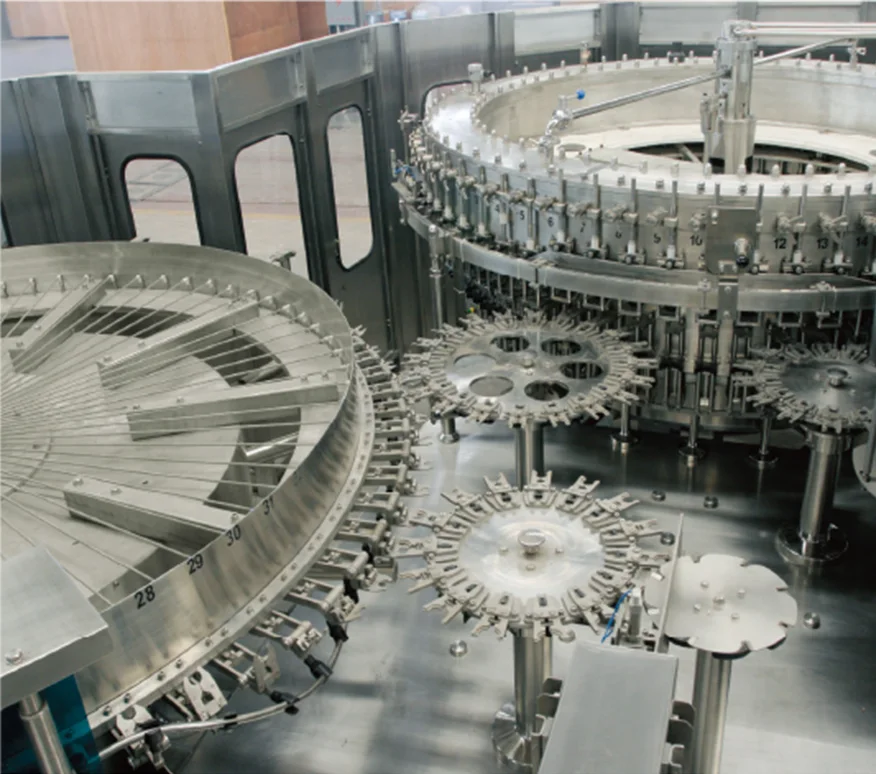
炭酸飲料では、指定の製品温度と炭酸条件を満たし、実際のキャップを使う場合の速度を確認してください。ラベラーが目標速度でボトルを処理できても、飲料供給や充填がラインの制約になることがあります。機種を比べる前に、飲料側と容器・包装側の条件をそろえます。炭酸飲料充填機とライン構成
対象仕様で最も遅い工程を、ラインが持続できる速度の見積もりの出発点にします。コンベヤーのバッファーは工程間の一時的な速度差を吸収できますが、遅い工程が持続して出せる量を増やすことはできません。短時間の停止後にラインがどう再始動するか、停止が頻発すると合格品の生産速度が変わるかを供給業者に聞きましょう。
二つのボトル仕様で生産計画を検証する
この計算例では、8時間のシフトのうち、予定停止と切替に90分を割り当てます。計画上の生産時間は6.5時間です。表にない全工程は、記載した制約速度で継続運転できると仮定します。数値は仮想ラインを計画するための前提です。
| 入力または結果 | SKU A、330 mL、4本入り | SKU B、500 mL、6本入り |
|---|---|---|
| 必要な合格ボトル数 | 30,000本 | 18,000本 |
| 充填機の運転速度 | 毎時8,400本 | 毎時7,200本 |
| ラベラーの運転速度 | 毎時7,800本 | 毎時6,600本 |
| 包装機の運転速度 | 毎分30梱包、毎時7,200本 | 毎分24梱包、毎時8,640本 |
| 制約となる運転速度 | 包装機で毎時7,200本 | ラベラーで毎時6,600本 |
| 想定ロスを差し引いた合格品の生産速度 | 計画生産時間1時間当たり約6,350本 | 計画生産時間1時間当たり約5,821本 |
| 必要な計画生産時間 | 4.72時間 | 3.09時間 |
ここでの制約速度は、機械が動いている間に、不合格品を除く前の値として測ります。計画生産時間1時間当たりの合格本数を推定するには、その時間帯の想定稼働率90%と、合格基準を満たす製品の想定割合98%を掛けます。丸める前の値で合計すると二つのSKUには約7.82時間が必要で、計画は約1.32時間不足します。制約工程はSKUによって変わります。この例では充填機だけを速くしても不足は残ります。SKU Aの包装能力を上げる、SKU Bのラベラーの処理能力を上げる、生産順を見直す、計画生産時間を延ばすといった案を比べます。どの案も両方の行を再計算します。
供給業者が経過時間1時間当たりの正味合格梱包数を提示しているなら、そこに含まれる停止と不合格品を確認しましょう。その測定範囲に含まれないロスだけを調整します。計上済みのロスに稼働率や歩留まりをもう一度掛ければ能力を過小評価し、運転速度から見積もる際に未計測のロスを無視すれば過大評価になります。
ASGの機種表で候補を絞り、試験条件を決める
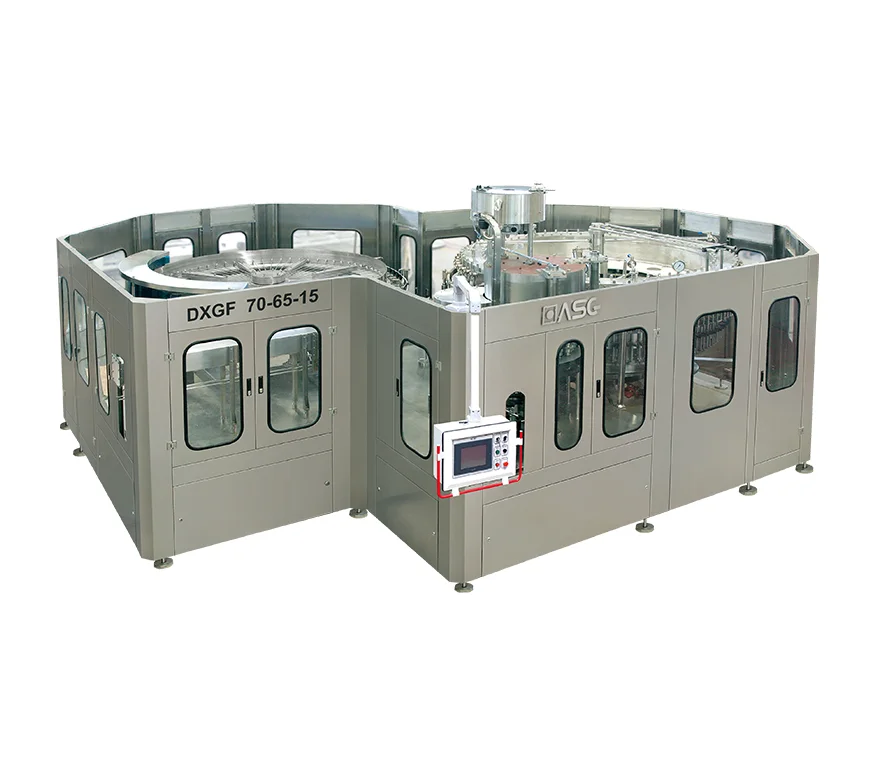
Jiangsu ASG Packaging Machinery Groupが公開している炭酸飲料充填設備の表では、DXGF24/24/8は毎時8,000本、DXGF32/32/8は毎時12,000本です。これらの値を機種選定の参考にしてください。提案能力がどのボトル、飲料、キャップ、運転条件を対象とするかを確認し、必要な仕様ごとに、合意したライン搬出口での速度を提示してもらいます。ASGメーカー仕様表 · ASG DXGFシリーズの設備詳細
工場受入試験(FAT)では、実際に使用するボトル、キャップ、ラベル、包装材で供給業者がどの範囲を運転できるか合意します。試験時間、合格する完成品の条件、数える場所、停止と不合格品の記録方法を指定しましょう。後工程の機械や実際の飲料を含められない場合は、工場試験の範囲を記録し、不足項目は現地受入試験(SAT)に引き継ぎます。現地では、合意した飲料とユーティリティーの条件で統合済みのラインを試験し、少なくとも制約を確認するために選んだ仕様と、日程への影響が最も大きい予定切替を記録します。炭酸飲料充填設備の見積依頼と受入試験ガイド
よくある質問
生産数量が最も多いSKUに合わせて充填機を買うべきですか?
数量が最大のSKUを需要シナリオに使い、そのうえですべてのSKUに必要な時間と切替の合計時間を計算します。数量の多い品種は運転しやすい一方で、より遅い仕様や処理に手間のかかる包装が能力要件を決める場合があります。
どれくらい余裕のある生産能力を指定すべきですか?
具体的な需要増、切替の長期化、停止時間の増加を想定し、それぞれでどの工程が生産計画を制約するか調べます。余裕を見込む前提を書面にし、後からその工程を増強できるか確認しましょう。全機械に同じ割合を上乗せすると、本当に余裕が必要な工程が見えにくくなります。
短い工場試験で週の生産能力を実証できますか?
短時間の試験で確認できるのは、試験した構成での速度と品質です。その結果を、全仕様の生産順、人員配置、衛生作業、想定停止を含めた計画と比較しましょう。設置後のラインで確認すべき前提を合意します。
包装機と充填機の能力が別の単位で示されていたらどうしますか?
SKUごとに両方を毎時のボトル本数に換算します。実際の梱包当たり本数を使い、その速度が提案されたラベル、フィルム包装または段ボール箱に適用されることを確認します。最終比較には、合意した搬出口での合格品の生産量を使います。
SKUごとの生産計画をASGと共有する
ボトルとキャップの図面、SKUごとの目標数量、梱包仕様、生産順、利用可能な時間を送ってください。仕様ごとの制約工程、搬出口での提案速度、対応する受入試験の確認項目をASGに提示してもらいましょう。ボトリングラインの生産能力をASGに相談する