احسب زمن التشغيل لكل توليفة من حجم الزجاجة وعدد الزجاجات في العبوة المجمّعة بحسب سرعة أبطأ محطة، ثم أضف وقت تبديل المقاسات والتوقفات المخططة. في المثال الافتراضي أدناه، تحدّ ماكينة التغليف من إنتاج مقاس 330 مل، بينما تحدّ ماكينة وضع الملصقات من إنتاج مقاس 500 مل. قارن العروض بحسب عدد الزجاجات أو العبوات المجمّعة القابلة للبيع عند نقطة الخروج نفسها لكل مقاس.
ابنِ الجدول من الطلب القابل للبيع لكل صنف
خصص صفًا لكل صنف مخزني (SKU). سجّل المشروب وحجم الزجاجة ورسمها، والغطاء والملصق، وعدد الزجاجات في العبوة المجمّعة، والوحدات القابلة للبيع المطلوبة لكل وردية أو أسبوع، وترتيب تشغيل الأصناف. قد تحتاج الزجاجة نفسها إلى صفين إذا كانت تُباع في حجمين من العبوات المجمّعة، لأن معدات التغليف قد تعمل بسرعة مختلفة في كل حالة. علّم الأصناف ذات فترات التشغيل القصيرة أو مواعيد الشحن الضيقة، حتى لا يخفي إجمالي أسبوعي مرتفع تأخر شحنة.
ابدأ بالساعات التي يتوفر فيها الطاقم ويمكن جدولة الخط فيها. خصّص وقتًا للتنظيف، والصيانة المخططة، وتغيير المنتج أو المقاس، والاستراحات التي توقف الإنتاج. احسب الانتقالات وفق ترتيب التشغيل الفعلي. على سبيل المثال، قد تختلف معاملة تبديل لفة ملصقات للصنف نفسه عن تغيير أدلة الزجاجات والأغطية وأدوات التغليف للصنف التالي. عرّف بداية التبديل ونهايته. والقياس من آخر عبوة مجمّعة مطابقة للصنف السابق إلى أول عبوة مجمّعة مطابقة للصنف التالي يعطيك حدودًا واضحة.
إذا كانت فترة الانتقال تشمل بالفعل العبوات الأولى التي أخفقت في فحوص الجودة، فاستبعد فاقد بدء التشغيل هذا من افتراض نسبة المنتج المطابق أثناء التشغيل. حدّد نطاق القياس أولًا، ثم استخدم التعريف نفسه عند مقارنة المورّدين أو تقييم جدول مستقبلي.
وحّد وحدة قياس السرعة لكل محطة
اطلب سرعات التشغيل المثبتة أو المقترحة لكل صنف ذي صلة. عبّر عن سرعة كل محطة بعدد الزجاجات في الساعة حتى تصح المقارنة. إذا أعطي معدل ماكينة التغليف بالعبوات المجمّعة في الدقيقة، اضربه في عدد الزجاجات لكل عبوة ثم في 60. ماكينة تجمع 30 عبوة في الدقيقة، كل منها أربع زجاجات، تمرّر 7,200 زجاجة في الساعة. وإذا كان معدل آلة الرص بالمنصات في الساعة وكانت هي التي تحدد سرعة المخرج المتفق عليه، فاضرب المعدل في عدد العبوات المجمّعة لكل منصة وعدد الزجاجات في كل عبوة، وفق ترتيب الرص الفعلي.
| المرحلة | الأدلة المطلوبة لكل مقاس | بند يستحق التحقق |
|---|---|---|
| تحضير المشروب وتغذيته | لترات قابلة للاستخدام في الساعة وفق شروط المنتج المحددة | اقسم المعدل على عدد اللترات في الزجاجة للمقارنة الأولية. أكّد التغذية عند مدخل ماكينة التعبئة. |
| توريد الزجاجات الفارغة وشطفها | زجاجات في الساعة باستخدام الزجاجة المختارة وقطع المناولة الخاصة بها | تحقق من توريد الزجاجات ونقلها بالسرعة المقترحة. |
| التعبئة والإغلاق | زجاجات في الساعة باستخدام المشروب والزجاجة والغطاء الفعليين | أكّد درجة حرارة المنتج والكربنة وحدود الجودة المحددة للسرعة المقترحة. |
| وضع الملصقات والفحص | زجاجات في الساعة للملصق الفعلي وتجهيز الفحص | تحقق من شروط قبول الملصقات ومعايير استبعاد الزجاجات. |
| التغليف والخروج | عبوات مجمّعة في الدقيقة حسب حجم العبوة، ومعدل رص المنصات عند الاقتضاء | حوّل المعدل إلى زجاجات في الساعة واتفق على موضع عدّ الإنتاج المطابق. |
للمشروبات الغازية، اطلب معدل التشغيل باستخدام الغطاء الفعلي وعند درجة حرارة المنتج ومستوى الكربنة المحددين. قد تمر الزجاجة في ماكينة وضع الملصقات بالسرعة المستهدفة فيما تحدّ تغذية المشروب أو التعبئة من سرعة الخط. حدّد شروط المنتج والعبوة معًا قبل مقارنة الطرازات. ماكينات تعبئة المشروبات الغازية وتهيئات الخطوط
استخدم أبطأ محطة قادرة على العمل بالمقاس المحدد نقطة انطلاق لتقدير المعدل المستدام للخط. يمكن لسعة التخزين المؤقت على الناقل أن تستوعب فرقًا مؤقتًا بين المحطات، لكنّها لا تزيد الإنتاج المستدام لمحطة أبطأ. اسأل المورّدين كيف يعاود الخط العمل بعد توقف قصير وما إذا كانت الانقطاعات المتكررة تغيّر معدل الإنتاج القابل للبيع.
اختبر الجدول بمقاسين للزجاجات
في هذا المثال التوضيحي، تُخصّص 90 دقيقة من وردية مدتها ثماني ساعات للتوقفات والانتقالات المخططة. وتبقى 6.5 ساعات إنتاج مجدولة. يفترض المثال أن كل المراحل غير الواردة في الجدول تستطيع مواصلة العمل بالمعدلات المقيّدة المحددة. الأرقام افتراضات للتخطيط لخط افتراضي.
| المدخل أو النتيجة | الصنف أ، 330 مل، أربع زجاجات في العبوة المجمّعة | الصنف ب، 500 مل، ست زجاجات في العبوة المجمّعة |
|---|---|---|
| عدد الزجاجات القابلة للبيع المطلوب | 30,000 | 18,000 |
| معدل التشغيل عند ماكينة التعبئة | 8,400 زجاجة في الساعة | 7,200 زجاجة في الساعة |
| معدل التشغيل عند ماكينة وضع الملصقات | 7,800 زجاجة في الساعة | 6,600 زجاجة في الساعة |
| معدل التشغيل عند ماكينة التغليف | 30 عبوة مجمّعة في الدقيقة، أو 7,200 زجاجة في الساعة | 24 عبوة مجمّعة في الدقيقة، أو 8,640 زجاجة في الساعة |
| المعدل المقيّد أثناء التشغيل | 7,200 زجاجة في الساعة عند ماكينة التغليف | 6,600 زجاجة في الساعة عند ماكينة وضع الملصقات |
| معدل الإنتاج القابل للبيع بعد الفاقد المفترض | نحو 6,350 زجاجة لكل ساعة إنتاج مجدولة | نحو 5,821 زجاجة لكل ساعة إنتاج مجدولة |
| ساعات الإنتاج المجدولة اللازمة | 4.72 ساعات | 3.09 ساعات |
يقاس معدل التشغيل المقيّد هنا عندما تكون الماكينات في حالة تشغيل وقبل خصم المنتج المرفوض. لتقدير معدل الإنتاج القابل للبيع في الساعة المجدولة، اضربه في نسبة وقت التشغيل المفترضة ضمن تلك الفترة (90%) وفي النسبة المفترضة للإنتاج المطابق لمعايير القبول (98%). يحتاج الصنفان إلى نحو 7.82 ساعات إجمالًا عند الحساب قبل التقريب، أي إن الجدول ينقصه نحو 1.32 ساعة. تتغير المحطة المقيّدة حسب الصنف. وماكينة تعبئة أسرع وحدها تترك العجز المحسوب قائمًا. قارن خيارات مثل زيادة طاقة التغليف للصنف أ، أو رفع معدل وضع الملصقات للصنف ب، أو تعديل ترتيب التشغيل، أو زيادة وقت الإنتاج المجدول. أعد حساب الصفين مع كل خيار.
إذا قدّم المورّد بالفعل صافي عدد العبوات المجمّعة القابلة للبيع في الساعة الفعلية المنقضية، فاسأل عن التوقفات وحالات الرفض المشمولة في الرقم. عدّل فقط للفاقد الذي يقع خارج نطاق قياسه. تطبيق معامل إضافي لوقت التشغيل أو لنسبة المطابقة على فاقد محتسب بالفعل يقلّل تقدير الطاقة. وإهمال فاقد غير مقاس في تقدير سرعة التشغيل يضخّمها.
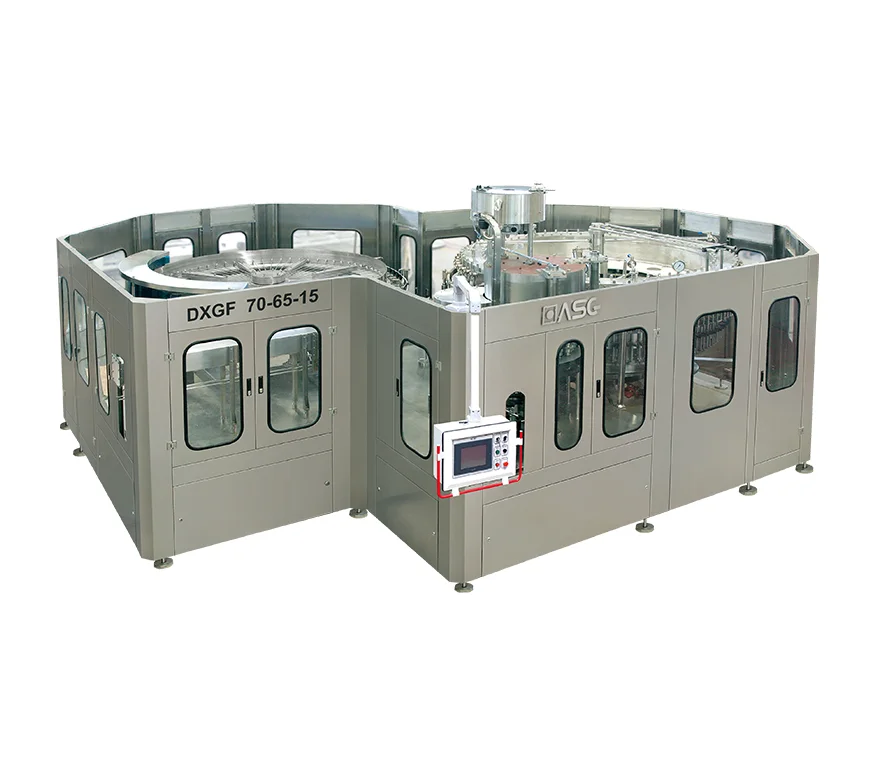
استخدم جدول طرازات ASG للاختيار الأولي ثم حدّد الاختبار
تدرج Jiangsu ASG Packaging Machinery Group الطراز DXGF24/24/8 بمعدل 8,000 زجاجة في الساعة والطراز DXGF32/32/8 بمعدل 12,000 زجاجة في الساعة في جدولها المنشور لمعدات تعبئة المشروبات الغازية. استخدم الرقمين مرجعًا للطرازين. اسأل عن الزجاجة والمشروب والغطاء وظروف التشغيل التي تغطيها الطاقة المقترحة، واطلب معدلًا منفصلًا لكل مقاس مطلوب عند مخرج الخط المتفق عليه. جدول المواصفات المنشور من ASG · تفاصيل معدات ASG من سلسلة DXGF
في اختبار القبول بالمصنع (FAT)، اتفق مع المورّد على ما يمكن اختباره بالزجاجات والأغطية والملصقات ومواد التغليف الفعلية. حدّد مدة الاختبار، والوحدات النهائية المقبولة، ومكان العدّ، وكيفية تسجيل التوقفات وحالات الرفض. إذا تعذّر إشراك ماكينة لاحقة أو المشروب الفعلي، فوثّق حدود اختبار المصنع وانقل البند المتبقي إلى اختبار القبول بالموقع (SAT). في الموقع، اختبر الخط المتكامل تحت ظروف المنتج والمرافق المتفق عليها، ووثّق على الأقل المقاس المقيّد المختار والتبديل المخطط الأكثر تأثيرًا في الجدول. دليل طلب العرض واختبار قبول تعبئة المشروبات الغازية
الأسئلة الشائعة
هل أشتري ماكينة تعبئة حسب الصنف الأعلى حجمًا؟
استخدم الصنف الأعلى حجمًا لتحديد حالة الطلب، ثم احسب الساعات اللازمة لكل صنف وإجمالي زمن التبديلات. قد يكون تشغيل المنتج الأعلى حجمًا سهلًا بينما يحدد مقاس أبطأ أو عبوة مجمّعة أصعب مقدار الطاقة اللازمة.
ما مقدار الطاقة الاحتياطية التي ينبغي أن أطلبها؟
ضع نموذجًا لزيادة محددة في الطلب أو لتبديل أطول أو لمزيد من التوقفات، ثم حدّد المحطة التي تقيّد الجدول في كل حالة. دوّن الافتراض وراء الطاقة الإضافية واسأل ما إذا كانت ترقية لاحقة تستطيع معالجة تلك المحطة. نسبة واحدة لجميع الماكينات قد تخفي موضع الحاجة الفعلية إلى الطاقة الإضافية.
هل يثبت اختبار مصنع قصير القدرة على تحقيق إنتاج أسبوعي؟
يمكن لاختبار قصير أن يثبت السرعة ونتيجة الجودة للتهيئة المختبرة. قارن هذا الدليل بجدول المقاسات الكامل والعمالة والتنظيف والانقطاعات المتوقعة. اتفق على الافتراضات التي يجب التحقق منها في الخط المركب.
ماذا أفعل إذا كانت وحدات القياس مختلفة بين ماكينة التغليف وماكينة التعبئة؟
حوّل المعدلين إلى زجاجات في الساعة لكل صنف. استخدم العدد الفعلي للزجاجات في العبوة المجمّعة الواحدة وأكّد أن المعدل ينطبق على الملصق أو الغلاف أو الكرتون المقترح. استخدم الإنتاج القابل للبيع عند المخرج المتفق عليه للمقارنة النهائية.
شارك جدول أصنافك مع ASG
أرسل رسومات الزجاجات والأغطية، والكميات المستهدفة لكل صنف، وأحجام العبوات المجمّعة، وترتيب التشغيل والساعات المتاحة. اطلب من ASG تحديد المحطة المقيّدة لكل مقاس واقتراح معدلات عند المخرج وتوضيح اختبارات القبول المناسبة. ناقش طاقة خط تعبئة الزجاجات مع ASG